استفاده از هوش مصنوعی در خطوط تولید و بستهبندی؛ گامی به سوی کارخانههای هوشمند
هوش مصنوعی چگونه صنعت تولید را متحول میکند؟
هوش مصنوعی (Artificial Intelligence یا AI) در سالهای اخیر به یکی از مهمترین فناوریهای تحولآفرین در صنایع تولیدی و بستهبندی تبدیل شده است. ورود هوش مصنوعی به خطوط تولید تنها به معنای استفاده از نرمافزارهای پیشرفته نیست؛ بلکه این فناوری میتواند شیوه نظارت، کنترل، تصمیمگیری و حتی طراحی فرآیندهای صنعتی را تغییر دهد.
سیستمهای مبتنی بر هوش مصنوعی قادرند حجم زیادی از دادههای تولید را در زمان کوتاه تحلیل کنند، الگوهای پنهان را شناسایی کرده و بر اساس اطلاعات موجود، پیشنهاد یا تصمیم مناسب ارائه دهند. نتیجه این فرآیند میتواند افزایش بهرهوری، کاهش ضایعات، کنترل بهتر کیفیت، کاهش توقفات خط تولید و بهینهسازی مصرف انرژی باشد.
کنترل کیفیت هوشمند با استفاده از بینایی ماشین
یکی از کاربردهای مهم هوش مصنوعی در صنعت، کنترل کیفیت خودکار با بینایی ماشین (Machine Vision) است. دوربینهای صنعتی با سرعت بالا تصاویر محصولات را ثبت میکنند و الگوریتمهای هوش مصنوعی این تصاویر را برای شناسایی عیوب بررسی میکنند.
این سیستمها میتوانند مواردی مانند خراش، ترک، تغییر شکل، نقص ظاهری، اشتباه در چاپ، ایراد در مونتاژ، تغییر رنگ و حتی مشکلات مربوط به بستهبندی را شناسایی کنند.مزیت مهم این روش، امکان بازرسی ۱۰۰ درصدی محصولات با سرعت بالا و بدون خستگی است. در صنایع با تولید انبوه، چنین قابلیتی میتواند نقش مهمی در افزایش دقت کنترل کیفیت و کاهش محصولات معیوب داشته باشد.
پیشبینی خرابی تجهیزات و نگهداری هوشمند
یکی دیگر از کاربردهای مهم هوش مصنوعی، نگهداری و تعمیرات پیشبینانه (Predictive Maintenance) است. در روشهای سنتی، تجهیزات یا در فواصل زمانی مشخص سرویس میشوند یا پس از بروز خرابی مورد تعمیر قرار میگیرند.اما در یک سیستم هوشمند، اطلاعات سنسورها مانند دما، ارتعاش، فشار، جریان الکتریکی، سرعت دوران و میزان بار تجهیزات بهصورت مداوم جمعآوری میشود. الگوریتمهای هوش مصنوعی با تحلیل این دادهها میتوانند نشانههای اولیه خرابی را شناسایی کنند.
برای مثال، افزایش غیرعادی ارتعاش یک موتور یا تغییر الگوی مصرف جریان میتواند نشانهای از فرسودگی یاتاقان، عدم بالانس یا وجود مشکل مکانیکی باشد. شناسایی این نشانهها پیش از خرابی کامل، امکان برنامهریزی تعمیرات و جلوگیری از توقف ناگهانی خط تولید را فراهم میکند.
بهینهسازی عملکرد خطوط تولید با هوش مصنوعی
در یک خط تولید صنعتی، عوامل متعددی بر میزان تولید و بهرهوری تأثیر میگذارند. سرعت ماشینآلات، زمان تعویض محصول، توقفهای کوتاه، میزان ضایعات، کیفیت مواد اولیه و نحوه تنظیم تجهیزات تنها بخشی از این عوامل هستند.
هوش مصنوعی میتواند دادههای مربوط به این پارامترها را تحلیل کرده و گلوگاههای تولید (Bottlenecks) را شناسایی کند. همچنین با مقایسه عملکرد خطوط و شیفتهای مختلف، میتوان عواملی را که باعث کاهش بهرهوری میشوند، بهتر تشخیص داد.در مراحل پیشرفتهتر، الگوریتمهای هوش مصنوعی میتوانند برای انتخاب بهترین تنظیمات عملیاتی نیز مورد استفاده قرار گیرند؛ یعنی سیستم با بررسی دادههای گذشته و شرایط فعلی، مناسبترین ترکیب پارامترهای تولید را پیشنهاد کند.
کاهش ضایعات و مصرف مواد اولیه
یکی از اهداف مهم استفاده از هوش مصنوعی در صنایع تولیدی، کاهش ضایعات تولید است. حتی کاهش چند درصدی ضایعات در یک کارخانه با تولید بالا میتواند تأثیر قابل توجهی بر هزینههای نهایی داشته باشد.
هوش مصنوعی با بررسی ارتباط میان پارامترهای فرآیند و کیفیت محصول میتواند به شناسایی عواملی کمک کند که باعث افزایش محصولات معیوب یا دورریز مواد اولیه میشوند.برای نمونه، در فرآیندهای تولیدی که دما، فشار، سرعت یا میزان مواد اولیه نقش مهمی دارند، تحلیل دادههای تاریخی میتواند به تعیین محدودههای بهینه عملکرد تجهیزات کمک کند.
کاربرد هوش مصنوعی در خطوط بستهبندی
صنعت بستهبندی نیز یکی از حوزههایی است که ظرفیت بالایی برای استفاده از هوش مصنوعی دارد. سیستمهای هوشمند میتوانند فرآیندهایی مانند تشخیص محصول، کنترل موقعیت بسته، بررسی چاپ و لیبل، کنترل درپوش، تشخیص پارگی یا آسیب بسته و بررسی کیفیت نهایی بستهبندی را مدیریت کنند.
در خطوط بستهبندی پرسرعت، کوچکترین خطا میتواند باعث توقف خط یا تولید تعداد زیادی محصول معیوب شود. استفاده از دوربینهای صنعتی و الگوریتمهای هوش مصنوعی امکان شناسایی سریع خطا و جداسازی محصول معیوب را فراهم میکند.به این ترتیب، هوش مصنوعی در بستهبندی میتواند علاوه بر افزایش سرعت، دقت و قابلیت اطمینان فرآیند کنترل کیفیت را نیز افزایش دهد.
هوش مصنوعی و رباتهای صنعتی؛ همکاری انسان و ماشین
ترکیب هوش مصنوعی با رباتهای صنعتی و رباتهای مشارکتی (Cobots) مسیر جدیدی را در اتوماسیون صنعتی ایجاد کرده است. رباتها میتوانند وظایف تکراری، سنگین یا پرخطر را انجام دهند و هوش مصنوعی نیز به سیستم کمک میکند تا محیط و شرایط کاری را بهتر درک کرده و تصمیمهای دقیقتری بگیرد.
برای مثال، در خطوط بستهبندی، رباتهای مجهز به بینایی ماشین میتوانند محصولات را تشخیص داده، آنها را با توجه به شکل یا موقعیت انتخاب کرده و در محل مناسب قرار دهند.این ترکیب را میتوان یکی از اجزای مهم حرکت صنایع به سمت تولید هوشمند و کارخانه هوشمند (Smart Factory) دانست.
تحلیل دادههای تولید و تصمیمگیری هوشمند
هر خط تولید مقدار زیادی داده تولید میکند؛ از اطلاعات مربوط به سرعت و دمای ماشینآلات گرفته تا میزان تولید، توقفها، ضایعات و وضعیت کیفیت محصول.اگر این دادهها تنها ذخیره شوند، ارزش محدودی خواهند داشت. هوش مصنوعی میتواند این اطلاعات را به بینش قابل استفاده برای مدیران و کارشناسان تولید تبدیل کند.
برای مثال، سیستم میتواند مشخص کند در چه شرایطی میزان ضایعات افزایش پیدا میکند، کدام دستگاه بیشترین توقف را دارد، چه زمانی احتمال خرابی یک تجهیز افزایش مییابد یا کدام تنظیمات بیشترین بازدهی را ایجاد میکنند.
یکی از مهمترین زیرساختهای مورد نیاز برای استفاده مؤثر از هوش مصنوعی در کارخانه، اینترنت اشیای صنعتی (IIoT) است. سنسورها و تجهیزات متصل، دادههای واقعی را از ماشینآلات و فرآیند تولید جمعآوری میکنند و این دادهها میتوانند در اختیار سیستمهای تحلیلی و الگوریتمهای هوش مصنوعی قرار گیرند.به عبارت ساده، IIoT داده تولید میکند و AI از این دادهها برای تحلیل و تصمیمگیری استفاده میکند. ترکیب این دو فناوری میتواند زمینه را برای ایجاد سیستمهای تولیدی هوشمند، خودکار و دادهمحور فراهم کند.
دوقلوی دیجیتال؛ مرحله پیشرفتهتر تولید هوشمند
در پروژههای پیشرفتهتر، هوش مصنوعی میتواند در کنار فناوری دوقلوی دیجیتال (Digital Twin) مورد استفاده قرار گیرد. دوقلوی دیجیتال یک مدل دیجیتالی از یک دستگاه، خط تولید یا فرآیند واقعی است که با استفاده از دادههای عملیاتی بهروزرسانی میشود.با استفاده از این فناوری میتوان برخی تغییرات یا سناریوهای تولید را ابتدا در محیط دیجیتال بررسی کرد و سپس در سیستم واقعی اجرا نمود. این کار میتواند به کاهش ریسک، بهینهسازی فرآیند و افزایش سرعت تصمیمگیری کمک کند.
مزایای اصلی هوش مصنوعی در تولید و بستهبندی
استفاده صحیح از هوش مصنوعی میتواند مزایای متعددی برای صنایع ایجاد کند، از جمله:
- افزایش بهرهوری خطوط تولید
- کاهش ضایعات و هزینههای تولید
- بهبود کنترل کیفیت
- کاهش توقفات ناگهانی تجهیزات
- پیشبینی خرابی ماشینآلات
- بهینهسازی مصرف انرژی و مواد اولیه
- افزایش سرعت فرآیندهای تولید و بستهبندی
- کاهش خطاهای انسانی در فرآیندهای تکراری
- تحلیل سریع دادههای صنعتی
- تصمیمگیری دقیقتر بر اساس دادههای واقعی
- افزایش قابلیت ردیابی و کنترل فرآیندها
یکی از پرسشهای مهم درباره ورود هوش مصنوعی به صنعت این است که آیا این فناوری جایگزین نیروی انسانی خواهد شد؟ در بسیاری از کاربردهای صنعتی، هدف اصلی هوش مصنوعی جایگزینی کامل انسان نیست، بلکه افزایش توانایی انسان و خودکارسازی وظایف تکراری و قابل پیشبینی است.کارشناسان همچنان نقش مهمی در طراحی فرآیند، تحلیل نتایج، تصمیمگیریهای پیچیده، مدیریت سیستم و کنترل شرایط غیرعادی دارند. در واقع، آینده صنعت بیشتر به سمت همکاری انسان، ماشین، ربات و سیستمهای هوشمند حرکت میکند.
چالشهای پیادهسازی هوش مصنوعی در خطوط تولید
استفاده از هوش مصنوعی بدون زیرساخت مناسب نمیتواند به نتیجه مطلوب برسد. کیفیت دادهها، اتصال تجهیزات، امنیت سایبری، یکپارچگی سیستمهای اتوماسیون، هزینه اولیه و آموزش نیروی انسانی از جمله عواملی هستند که باید پیش از اجرای پروژه مورد توجه قرار گیرند.
همچنین لازم است پروژههای هوش مصنوعی بر اساس یک مسئله واقعی و قابل اندازهگیری آغاز شوند. برای مثال، کاهش توقف یک دستگاه، کاهش ضایعات یا افزایش دقت کنترل کیفیت میتواند نقطه شروع مناسبی برای یک پروژه صنعتی مبتنی بر AI باشد.
آینده هوش مصنوعی در صنعت تولید
حرکت به سمت کارخانههای هوشمند، اتوماسیون صنعتی و تولید دادهمحور با سرعت در حال گسترش است. در آینده، خطوط تولید بیش از گذشته قادر خواهند بود وضعیت خود را پایش کنند، خرابیهای احتمالی را پیشبینی کنند، کیفیت محصولات را بهصورت لحظهای بررسی کنند و پارامترهای فرآیند را برای دستیابی به عملکرد بهتر تنظیم کنند.
ترکیب هوش مصنوعی، اینترنت اشیای صنعتی، رباتیک، بینایی ماشین، کلان
داده و دوقلوهای دیجیتال میتواند نسل جدیدی از سیستمهای تولیدی را شکل دهد؛ سیستمهایی که نهتنها خودکار هستند، بلکه قابلیت یادگیری، تحلیل و تصمیمگیری نیز دارند.
هوش مصنوعی در خطوط تولید و بستهبندی دیگر صرفاً یک فناوری آیندهنگرانه نیست؛ بلکه به یکی از ابزارهای مهم برای افزایش بهرهوری و رقابتپذیری صنایع تبدیل شده است. از کنترل کیفیت و بینایی ماشین گرفته تا نگهداری پیشبینانه، تحلیل داده، کاهش ضایعات و بهینهسازی فرآیندها، کاربردهای AI میتوانند بخشهای مختلف یک کارخانه را تحت تأثیر قرار دهند.با این حال، موفقیت در پیادهسازی هوش مصنوعی به انتخاب فناوری مناسب، کیفیت دادهها، زیرساخت اتوماسیون و تعریف صحیح مسئله بستگی دارد. شرکتهایی که بتوانند این فناوری را بهصورت هدفمند و مرحلهای وارد فرآیندهای تولیدی خود کنند، میتوانند مسیر حرکت به سوی تولید هوشمند، کارخانه هوشمند و صنعت نسل آینده را با اطمینان بیشتری طی کنند.
انتخاب تکنولوژی _ مشاوره مدیریت _ طرح توجیهی _ امکان پذیری

ترمز اضطراری خودکار (AEB) چیست و چگونه میتواند در سرعتهای بالا جان انسانها را نجات دهد؟
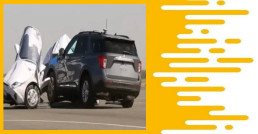
تصور کنید خودرویی با سرعت ۸۰ یا ۹۰ کیلومتر بر ساعت در حال حرکت است و ناگهان خودروی جلویی ترمز شدیدی میگیرد. راننده تنها چند ثانیه یا حتی کسری از ثانیه برای واکنش فرصت دارد. در چنین شرایطی، ترمز اضطراری خودکار (Automatic Emergency Braking – AEB) میتواند فاصله میان یک «هشدار ساده» و یک «تصادف شدید» را تغییر دهد.
سیستم AEB یکی از مهمترین فناوریهای کمکراننده پیشرفته (ADAS – Advanced Driver Assistance Systems) است که با استفاده از حسگرهای خودرو، وضعیت مسیر و موانع پیشرو را پایش میکند و در صورت تشخیص احتمال برخورد، ابتدا به راننده هشدار میدهد و در صورت واکنش ناکافی یا عدم واکنش، میتواند بهصورت خودکار سیستم ترمز را فعال کند.
ترمز اضطراری خودکار (AEB) چگونه کار میکند؟
عملکرد AEB بر پایه یک زنجیره نسبتاً پیچیده از تشخیص، پردازش، پیشبینی و واکنش است. دوربینهای رو به جلو، رادار و در برخی سامانهها حسگرهای دیگر، اطلاعات مربوط به خودروهای جلویی، عابران، دوچرخهسواران و موانع را جمعآوری میکنند.
کامپیوتر مرکزی خودرو این دادهها را در کسری از ثانیه تحلیل کرده و عواملی مانند فاصله تا مانع، سرعت نسبی، مسیر حرکت و زمان احتمالی برخورد را محاسبه میکند. اگر سامانه تشخیص دهد که برخورد محتمل است و راننده اقدام کافی انجام نداده، ابتدا هشدار Forward Collision Warning (FCW) را فعال کرده و سپس میتواند فرمان ترمز اضطراری را صادر کند.
نکته مهم این است که AEB صرفاً یک «ترمزگیر خودکار» نیست؛ بلکه یک سامانه تصمیمگیری بلادرنگ است که باید میان یک خطر واقعی و یک موقعیت عادی تفاوت قائل شود. کاهش هشدارهای کاذب (False Positive) نیز یکی از چالشهای مهم مهندسی این فناوری است.
چه حسگرهایی در سیستم AEB استفاده میشوند؟
در نسلهای جدید AEB معمولاً از ترکیبی از دوربین (Camera) و رادار (Radar) استفاده میشود. دوربین میتواند اطلاعات تصویری و ویژگیهایی مانند شکل خودرو یا عابر را تشخیص دهد، در حالی که رادار برای اندازهگیری فاصله و سرعت نسبی اجسام بسیار کاربردی است.
در برخی خودروها و سامانههای پیشرفتهتر ممکن است از LIDAR نیز استفاده شود، اما نباید تصور کرد که همه سیستمهای AEB الزاماً به لیدار مجهز هستند. ترکیب چند حسگر یا Sensor Fusion میتواند دقت تشخیص را افزایش دهد؛ زیرا هر حسگر نقاط قوت و محدودیتهای خاص خود را دارد.
برای مثال، دوربین به شرایط نوری و دید محیط حساستر است، در حالی که رادار معمولاً در تشخیص فاصله و سرعت نسبی عملکرد مناسبی دارد. ترکیب دادههای این حسگرها به الگوریتمهای خودرو امکان میدهد تصویر دقیقتری از محیط اطراف ایجاد کنند.
چرا عملکرد AEB در سرعتهای بالا اهمیت بیشتری دارد؟
در سرعتهای بالا، مسئله اصلی فقط «زمان واکنش راننده» نیست؛ بلکه مسافت طیشده در زمان واکنش و افزایش شدید انرژی جنبشی خودرو نیز اهمیت پیدا میکند.
برای مثال، خودرویی که با سرعت ۱۰۰ کیلومتر بر ساعت حرکت میکند، در هر ثانیه حدود ۲۷.۸ متر طی میکند. بنابراین حتی یک ثانیه تأخیر در تشخیص یا واکنش میتواند دهها متر از مسیر را از بین ببرد.
از طرف دیگر، انرژی جنبشی خودرو با مربع سرعت متناسب است:
E = ½mv²
یعنی اگر سرعت خودرو دو برابر شود، انرژی جنبشی آن چهار برابر خواهد شد. به همین دلیل، عملکرد AEB در سرعتهای بالاتر تنها به جلوگیری کامل از تصادف محدود نمیشود؛ حتی اگر سیستم نتواند خودرو را کاملاً متوقف کند، کاهش چند کیلومتر بر ساعت از سرعت برخورد میتواند شدت تصادف و میزان آسیب را به شکل قابل توجهی کاهش دهد.
پیشرفت چشمگیر AEB در خودروهای جدید
آزمایشهای AAA در سال ۲۰۲۴ میلادی،نشان داد که فناوری AEB در خودروهای جدید نسبت به نسلهای قدیمی پیشرفت قابل توجهی داشته است.در این آزمایش، سه خودروی مدل ۲۰۲۴ با نمونههای همان مدلها از سالهای ۲۰۱۷ و ۲۰۱۸ مقایسه شدند. خودروها در سرعتهای ۱۲، ۲۵ و ۳۵ مایل بر ساعت، معادل تقریباً ۱۹، ۴۰ و ۵۶ کیلومتر بر ساعت، در شرایط شبیهسازیشده مورد آزمایش قرار گرفتند.
خودروهای مدل ۲۰۲۴ در آزمایشهای انجامشده تا سرعت ۳۵ مایل بر ساعت توانستند از ۱۰۰ درصد برخوردهای آزمایشی جلوگیری کنند؛ در حالی که خودروهای مدل ۲۰۱۷ و ۲۰۱۸ تنها در ۵۱ درصد آزمایشها موفق به جلوگیری از برخورد شدند.
این نتایج نشان میدهد که توسعه نرمافزار، الگوریتمهای تشخیص، حسگرها و پردازش اطلاعات در سالهای اخیر، عملکرد سیستمهای ترمز اضطراری خودکار را به شکل محسوسی بهبود داده است.
اما در سرعتهای بالاتر هنوز چالش وجود دارد!
یکی از نکات جالب آزمایش AAA این بود که افزایش سرعت، عملکرد AEB را با چالش جدیتری مواجه میکند.در آزمایشهای سرعت بالاتر، بسیاری از خودروها در سرعت ۴۵ مایل بر ساعت، حدود ۷۲ کیلومتر بر ساعت، توانستند هشدار داده و از برخورد جلوگیری کنند؛ اما در سرعت ۵۵ مایل بر ساعت، حدود ۸۹ کیلومتر بر ساعت، خودروهای آزمایششده در نهایت نتوانستند از برخورد جلوگیری کنند.
این موضوع اهمیت توسعه نسل بعدی AEB را نشان میدهد؛ زیرا سیستم باید نهتنها سریعتر خطر را تشخیص دهد، بلکه بتواند در سرعتهای بالا، زمان و فاصله کافی برای کاهش سرعت ایجاد کند.در چنین شرایطی، حتی اگر توقف کامل امکانپذیر نباشد، کاهش سرعت پیش از برخورد (Pre-Collision Speed Reduction) میتواند یکی از مهمترین مزایای سیستم باشد.
بیست خودروساز چگونه مسیر توسعه AEB را آغاز کردند؟
گسترش AEB در صنعت خودرو فقط نتیجه رقابت تکنولوژیک شرکتها نبود. در آمریکا، در سال ۲۰۱۵ یک تعهد داوطلبانه با مشارکت ۲۰ خودروساز و همکاری IIHS و NHTSA شکل گرفت تا AEB در بخش بزرگی از خودروهای جدید به تجهیزات استاندارد تبدیل شود.
این ۲۰ شرکت در مجموع بیش از ۹۹ درصد بازار خودروهای جدید آمریکا را نمایندگی میکردند. بر اساس برآورد IIHS، این تعهد میتوانست تا سال ۲۰۲۵ از حدود ۴۲ هزار تصادف و ۲۰ هزار مصدومیت جلوگیری کند.این تحول نشان میدهد که فناوریهای ایمنی خودرو بهتدریج از تجهیزات لوکس و سفارشی به بخشی از تجهیزات استاندارد خودرو تبدیل شدهاند.
قانونگذاری جدید؛ AEB از یک قابلیت اختیاری به یک الزام ایمنی
یکی از مهمترین تحولات این حوزه در سال ۲۰۲۴ اتفاق افتاد. NHTSA در آمریکا، استاندارد جدیدی را نهایی کرد که بر اساس آن، خودروهای سواری و کامیونتهای سبک جدید باید تا سپتامبر ۲۰۲۹ به سیستم ترمز اضطراری خودکار، از جمله قابلیت تشخیص عابر پیاده، مجهز شوند.
این استاندارد، تنها به وجود AEB اکتفا نمیکند، بلکه سطح عملکرد مشخصی را نیز مطالبه میکند. بر اساس مقررات جدید، خودرو باید بتواند در شرایط تعریفشده تا سرعت ۶۲ مایل بر ساعت، یعنی تقریباً ۱۰۰ کیلومتر بر ساعت، از برخورد با خودروی جلویی جلوگیری کند و همچنین الزامات مشخصی برای عملکرد سامانه در سرعتهای بالاتر و تشخیص عابر پیاده دارد.NHTSA پیشبینی کرده است که این استاندارد در سالهای اجرای کامل خود بتواند سالانه حداقل ۳۶۰ نفر را نجات دهد و از حدود ۲۴ هزار مصدومیت جلوگیری کند.
آیا فناوری AEB جایگزین راننده میشود؟
خیر. این یکی از مهمترین نکاتی است که درباره فناوری AEB باید به آن توجه کرد.AEB یک سیستم کمکراننده است، نه یک سیستم رانندگی خودکار. عملکرد آن به شرایط محیطی، کیفیت حسگرها، سرعت خودرو، وضعیت جاده، نور، باران، برف، آلودگی سنسورها و نوع مانع وابسته است.
بنابراین راننده همچنان مسئول کنترل خودرو و توجه به مسیر است. هدف AEB این نیست که راننده را از فرآیند رانندگی حذف کند؛ بلکه هدف آن ایجاد یک لایه حفاظتی اضافی برای شرایطی است که واکنش انسان دیر انجام میشود یا اصلاً انجام نمیشود.
چرا افزایش سرعت، طراحی AEB را دشوارتر میکند؟
با افزایش سرعت، فاصله توقف خودرو افزایش پیدا میکند و فرصت تصمیمگیری برای الگوریتم نیز کاهش مییابد. در نتیجه، سیستم باید بسیار زودتر از وقوع برخورد، خطر را تشخیص دهد.از طرف دیگر، AEB باید بین «خطر واقعی» و «موقعیتهای غیرخطرناک» تفاوت بگذارد. اگر سیستم بیش از حد حساس باشد، ترمزهای ناخواسته میتواند برای راننده خطرآفرین باشد؛ و اگر بیش از حد محافظهکارانه عمل کند، ممکن است فرصت کافی برای جلوگیری از برخورد از دست برود.
به همین دلیل، توسعه AEB تنها به نصب یک دوربین یا رادار قدرتمندتر محدود نمیشود؛ بلکه الگوریتمهای تشخیص، هوش مصنوعی، پردازش بلادرنگ، Sensor Fusion، کنترل ترمز و کالیبراسیون سیستم همگی در عملکرد نهایی نقش دارند.
نسل آینده AEB به کدام سمت میرود؟
مسیر توسعه AEB به سمت سیستمهایی است که بتوانند طیف گستردهتری از سناریوهای واقعی را تشخیص دهند؛ از خودروهای متوقفشده و کاهش ناگهانی سرعت خودروهای جلویی گرفته تا عابران پیاده، دوچرخهسواران و شرایط پیچیدهتر تقاطعها.حتی پژوهشهای جدیدتر IIHS نشان میدهند که AEB میتواند در آینده نقش بیشتری در کاهش برخورد با دوچرخهسواران داشته باشد؛ البته عملکرد سیستم هنوز در برخی شرایط، بهخصوص سناریوهای خاص شبانه، محدودیتهایی دارد.
همچنین ترکیب AEB با سایر فناوریهای ADAS مانند هشدار خروج از خط (Lane Departure Warning)، جلوگیری از خروج از خط، کروز کنترل تطبیقی (Adaptive Cruise Control) و سیستمهای پایش محیط میتواند یک شبکه چندلایه برای افزایش ایمنی خودرو ایجاد کند.
ترمز اضطراری خودکار یکی از نمونههای موفق تبدیل فناوری پیشرفته به یک ابزار واقعی برای کاهش تصادفات جادهای است. این سیستم با استفاده از دوربین، رادار و الگوریتمهای پردازش اطلاعات، میتواند خطر برخورد را در زمان بسیار کوتاهی تشخیص داده و در صورت نیاز وارد فرآیند ترمزگیری شود.
نتایج آزمایشهای AAA نشان میدهد که عملکرد AEB در خودروهای جدید نسبت به نسلهای اولیه پیشرفت چشمگیری داشته است؛ با این حال، سرعتهای بالا، شرایط محیطی پیچیده، تقاطعها و تشخیص دقیق کاربران آسیبپذیر جاده همچنان از مهمترین چالشهای پیش روی این فناوری هستند.
در نهایت، شاید مهمترین ویژگی AEB این باشد که تلاش میکند چیزی را در اختیار راننده قرار دهد که انسان در لحظات بحرانی معمولاً کمبود دارد: زمان.گاهی تنها چند دهم ثانیه زمان بیشتر برای ترمزگیری میتواند تفاوت میان یک هشدار ساده، یک تصادف قابل کنترل و یک حادثه مرگبار باشد.
تایید نوع خودرو (TA) _ تطابق تولید (COP) _ بازرسی خودرو _ استاندارد خودرو
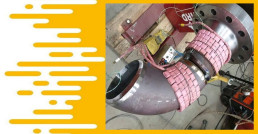
عملیات حرارتی پس از جوشکاری (PWHT)؛ کنترل تنشهای پسماند و بهبود خواص اتصال جوشی
PWHT چیست؟
عملیات حرارتی پس از جوشکاری (Post Weld Heat Treatment – PWHT) یکی از فرآیندهای مهم در ساخت و نگهداری تجهیزات و سازههای فلزی جوشکاریشده است. این فرآیند با هدف کاهش تنشهای پسماند، کنترل سختی، اصلاح ریزساختار و افزایش قابلیت اطمینان اتصال جوشی انجام میشود.
اهمیت PWHT در صنایعی که تجهیزات تحت فشار، دمای بالا، بارهای مکانیکی یا محیطهای خورنده فعالیت میکنند، بسیار بیشتر است. به همین دلیل، این فرآیند در بسیاری از پروژههای مخازن تحت فشار، خطوط لوله نفت و گاز، پالایشگاهها، پتروشیمی، نیروگاهها و تجهیزات صنعتی سنگین، بر اساس الزامات طراحی و استانداردهای مربوطه مورد استفاده قرار میگیرد.
چرا پس از جوشکاری به عملیات حرارتی نیاز داریم؟
جوشکاری یک فرآیند حرارتی بسیار موضعی است. در هنگام جوشکاری، ناحیهای از فلز پایه و فلز پرکننده تا دمای بسیار بالا گرم و سپس در مدت نسبتاً کوتاهی سرد میشود. این چرخه سریع گرمایش و سرمایش باعث ایجاد انبساط و انقباض حرارتی غیر یکنواخت در قطعه میشود.
فلز مذاب حوضچه جوش (Weld Pool) هنگام انجماد و سرد شدن منقبض میشود؛ اما فلز پایه اطراف جوش که سردتر و از نظر مکانیکی محدودکننده است، اجازه نمیدهد این انقباض بهصورت آزادانه اتفاق بیفتد.
نتیجه این فرآیند، ایجاد تنشهای پسماند (Residual Stresses) و گاهی تغییرات نامطلوب در ریزساختار فلز جوش و منطقه متاثر از حرارت (Heat Affected Zone – HAZ) است.
در قطعات ضخیم، اتصالات با قیود زیاد و فولادهای آلیاژی خاص، مقدار این تنشها و تغییرات متالورژیکی میتواند قابل توجه باشد و در صورت عدم کنترل، بر عملکرد بلندمدت تجهیز تأثیر بگذارد.
تنش پسماند در جوشکاری چیست؟
تنش پسماند، تنشی است که پس از پایان فرآیند جوشکاری و رسیدن قطعه به دمای محیط، در داخل ماده باقی میماند؛ حتی زمانی که دیگر هیچ بار خارجی به قطعه وارد نمیشود.
وجود تنش کششی پسماند در مجاورت جوش میتواند در شرایط خاص، احتمال بروز پدیدههایی مانند ترکخوردگی، شکست ترد، خستگی، اعوجاج و ترکخوردگی ناشی از محیط را افزایش دهد. PWHT با ایجاد یک سیکل حرارتی کنترلشده، امکان ریلکس شدن بخشی از تنشهای پسماند را فراهم میکند و در نتیجه وضعیت تنش در اتصال جوشی به شرایط مناسبتری نزدیک میشود.
فرایند PWHT چگونه انجام میشود؟
در روش متداول، قطعه یا ناحیه جوش با استفاده از تجهیزات گرمایشی مناسب، بهصورت کنترلشده گرم میشود. سرعت افزایش دما، دمای نگهداری و زمان ماند و همچنین نرخ سرمایش، همگی باید مطابق مشخصات فنی پروژه، جنس و ضخامت قطعه و استاندارد یا کد طراحی تعیین شوند.
یک سیکل معمول PWHT شامل مراحل زیر است:
گرمایش کنترلشده (Controlled Heating) → رسیدن به دمای تعیینشده → نگهداری در دمای موردنظر (Soaking) → سرمایش کنترلشده (Controlled Cooling)
نکته مهم این است که PWHT صرفاً «گرم کردن جوش» نیست؛ بلکه یک فرآیند متالورژیکی کنترلشده است و پارامترهای حرارتی آن باید با دقت ثبت و کنترل شوند.
نقش PWHT در کاهش سختی و اصلاح ریزساختار
یکی از اهداف مهم عملیات حرارتی پس از جوشکاری، کنترل سختی ناحیه جوش و بهخصوص منطقه متاثر از حرارت (HAZ) است.
در برخی فولادها، بهویژه فولادهای کربنی و کمآلیاژ با قابلیت سختشدن بالا، سرعت سرد شدن پس از جوشکاری میتواند موجب تشکیل ریزساختارهای سخت و شکننده شود.
PWHT در شرایط مناسب میتواند با تمپر شدن ریزساختارهای سخت، کاهش سختی و افزایش چقرمگی و شکلپذیری، رفتار مکانیکی اتصال را بهبود دهد.
البته میزان این تغییرات کاملاً به جنس فولاد، ترکیب شیمیایی، فرآیند جوشکاری، انرژی ورودی، ضخامت، نرخ سرمایش و سیکل حرارتی اعمالشده وابسته است؛ بنابراین نمیتوان یک دما یا زمان ثابت را برای تمام مواد و پروژهها در نظر گرفت.
تفاوت PWHT با پیشگرم کردن هنگام جوشکاری
یکی از اشتباهات رایج، یکسان دانستن Preheating و PWHT است.پیشگرم کردن قبل و در حین جوشکاری انجام میشود و هدف اصلی آن کنترل نرخ سرمایش، کاهش احتمال تشکیل ریزساختارهای سخت، کاهش ریسک ترک هیدروژنی و کنترل شرایط حرارتی اتصال است.
در مقابل، PWHT پس از پایان جوشکاری انجام میشود و بیشتر با اهدافی مانند کاهش تنشهای پسماند، کنترل سختی و اصلاح ریزساختار مرتبط است.بنابراین، این دو فرآیند مکمل یکدیگر هستند و جایگزین یکدیگر محسوب نمیشوند.
روشهای اجرای PWHT
عملیات حرارتی پس از جوشکاری میتواند به روشهای مختلفی اجرا شود. انتخاب روش به ابعاد قطعه، هندسه اتصال، ضخامت، جنس، محل جوش و الزامات پروژه بستگی دارد.در تجهیزات بزرگ، یکی از روشهای رایج استفاده از گرمایش موضعی با المنتهای الکتریکی (Electrical Resistance Heating) است. در این روش، المنتها در
اطراف ناحیه جوش نصب شده و دما توسط ترموکوپلها و سیستم کنترل حرارتی پایش میشود.در قطعات کوچکتر یا تجهیزاتی که امکان قرارگیری کامل در کوره وجود دارد، عملیات حرارتی در کوره (Furnace PWHT) میتواند گزینه مناسبتری باشد؛ زیرا یکنواختی حرارتی بهتری در کل قطعه ایجاد میکند.
کنترل دما؛ یکی از مهمترین بخشهای PWHT
کنترل دقیق دما در عملیات حرارتی پس از جوشکاری اهمیت بسیار زیادی دارد. اختلاف دمای بیش از حد بین بخشهای مختلف قطعه میتواند خود موجب ایجاد تنشهای حرارتی جدید، اعوجاج یا حتی آسیب متالورژیکی شود.
به همین دلیل، در اجرای PWHT معمولاً از ترموکوپل (Thermocouple)، سیستم ثبت دما و تجهیزات کنترل خودکار استفاده میشود،پارامترهایی مانند:
- نرخ گرمایش (Heating Rate)
- دمای نگهداری (Soaking Temperature)
- زمان ماند (Holding Time)
- نرخ سرمایش (Cooling Rate)
- اختلاف دما در نقاط مختلف قطعه
باید مطابق الزامات مشخصشده کنترل و مستندسازی شوند.
چه تجهیزاتی معمولاً به PWHT نیاز دارند؟
الزام به انجام PWHT به جنس، ضخامت، نوع اتصال، شرایط سرویس و کد طراحی وابسته است؛ اما این فرآیند در بسیاری از پروژههای حساس برای تجهیزاتی مانند موارد زیر مطرح است:
- مخازن تحت فشار (Pressure Vessels)
- خطوط لوله نفت، گاز و پتروشیمی
- دیگهای بخار و تجهیزات نیروگاهی
- مبدلهای حرارتی و تجهیزات فرآیندی
- مخازن و تجهیزات تحت فشار و دمای بالا
- سازهها و قطعات فولادی ضخیم
- تجهیزات پالایشگاهی و پتروشیمی
- برخی اتصالات فولادی با ضخامت بالا و فولادهای کمآلیاژ
استانداردها و کدهای مرتبط با PWHT
الزامات عملیات حرارتی پس از جوشکاری معمولاً بر اساس کد طراحی، مشخصات فنی پروژه و جنس و ضخامت قطعه تعیین میشوند.در پروژههای صنعتی، استانداردها و کدهایی مانند ASME Section VIII، ASME B31.3، ASME B31.1، API و AWS بسته به نوع تجهیز و کاربرد ممکن است الزامات مشخصی برای PWHT، محدوده دمایی، زمان نگهداری و نحوه کنترل فرآیند ارائه کنند.
بنابراین، تصمیمگیری درباره الزام یا عدم الزام PWHT نباید صرفاً بر اساس ضخامت قطعه یا یک دستورالعمل عمومی انجام شود؛ بلکه باید کد طراحی و الزامات متالورژیکی و سرویس تجهیز بهصورت یکپارچه بررسی شوند.
آیا PWHT همیشه باعث بهبود خواص میشود؟
خیر. عملیات حرارتی یک فرآیند حساس است و اجرای نادرست آن میتواند نتیجه معکوس داشته باشد.
دمای بیش از حد، زمان نگهداری نامناسب، نرخ گرمایش یا سرمایش نامتناسب و توزیع حرارتی غیریکنواخت میتواند باعث تغییر نامطلوب ریزساختار، افت خواص مکانیکی، اعوجاج یا ایجاد تنشهای حرارتی جدید شود.
به همین دلیل، PWHT باید بر اساس Welding Procedure Specification (WPS)، الزامات Procedure Qualification Record (PQR) و دستورالعمل حرارتی تأییدشده پروژه اجرا و مستندسازی شود.
کنترل کیفیت پس از PWHT
پس از اجرای عملیات حرارتی، بسته به الزامات پروژه ممکن است بازرسیها و آزمونهای مختلفی انجام شود تا اطمینان حاصل شود که اتصال جوشی همچنان الزامات طراحی را برآورده میکند.این کنترلها میتوانند شامل بررسی نمودار سیکل حرارتی، کنترل سختی، آزمونهای غیرمخرب (NDT) مانند UT، RT، MT یا PT و در موارد خاص آزمونهای مکانیکی و متالورژیکی باشند.
نمودار ثبت سیکل حرارتی (Temperature Chart/Record) نیز یکی از مدارک مهم کنترل کیفیت است و میتواند نشان دهد که قطعه در محدوده دمایی و زمانی تعیینشده قرار گرفته است.
در واقع PWHT؛ یک فرآیند متالورژیکی، نه صرفاً حرارتی،نکته مهم درباره PWHT این است که هدف آن فقط «گرم کردن جوش» نیست. در واقع، این فرآیند ترکیبی از مهندسی جوش، متالورژی، انتقال حرارت و کنترل کیفیت است.
طراحی صحیح سیکل PWHT باید با در نظر گرفتن عواملی مانند ترکیب شیمیایی فولاد، ضخامت، کربن معادل (Carbon Equivalent)، فرآیند جوشکاری، نوع الکترود یا سیم جوش، انرژی ورودی، هندسه اتصال، شرایط سرویس و الزامات کد طراحی انجام شود.
عملیات حرارتی پس از جوشکاری (PWHT) یکی از فرآیندهای کلیدی در ساخت تجهیزات و سازههای جوشکاریشده با حساسیت بالا است. کاهش تنشهای پسماند، کنترل سختی، اصلاح ریزساختار و افزایش قابلیت اطمینان اتصال از مهمترین اهداف این فرآیند هستند.
اجرای موفق PWHT به انتخاب صحیح سیکل حرارتی، کنترل دقیق دما، استفاده از تجهیزات مناسب، پایش ترموکوپلها، ثبت اطلاعات و رعایت الزامات کدها و استانداردهای مرتبط وابسته است.
در پروژههای نفت، گاز، پتروشیمی، نیروگاهی و صنایع سنگین، توجه به PWHT و مستندسازی صحیح آن میتواند نقش مهمی در افزایش عمر سرویس، کاهش ریسک خرابی و اطمینان از عملکرد ایمن تجهیزات داشته باشد.
بازرسی جوش _ آزمون های غیرمخرب _ بازرسی فنی _ بازرسی حین ساخت
مهندسی رباتیک در صنایع غذایی؛ از اتوماسیون تولید تا کارخانه هوشمند
مقدمه؛ چرا رباتیک به صنعت غذا وارد شده است؟
مهندسی رباتیک امروزه به یکی از فناوریهای کلیدی در صنایع غذایی و خطوط تولید و بستهبندی تبدیل شده است. افزایش تقاضای بازار، ضرورت تولید سریعتر، نیاز به کیفیت یکنواخت، کاهش ضایعات و همچنین اهمیت روزافزون بهداشت و ایمنی مواد غذایی باعث شده است استفاده از رباتهای صنعتی و سیستمهای اتوماسیون در کارخانههای صنایع غذایی با سرعت زیادی گسترش پیدا کند.رباتها میتوانند بسیاری از فعالیتهای تکراری، سریع و دقیق را در محیطهای تولیدی انجام دهند؛ از برداشت و جابهجایی مواد غذایی گرفته تا مرتبسازی، پر کردن، بستهبندی، پالتگذاری و کنترل کیفیت.
این موضوع علاوه بر افزایش بهرهوری، امکان کنترل بهتر فرآیند و کاهش خطاهای انسانی را فراهم میکند.در واقع، رباتیک در صنایع غذایی دیگر صرفاً یک فناوری پیشرفته یا لوکس محسوب نمیشود، بلکه به یکی از ابزارهای مهم برای افزایش بهرهوری، کاهش هزینههای تولید، ارتقای کیفیت و حفظ رقابتپذیری کارخانهها تبدیل شده است.
رباتهای صنعتی در صنایع غذایی چه کاربردهایی دارند؟
یکی از مهمترین کاربردهای رباتیک در صنعت غذا، انتقال و جابهجایی محصولات است. رباتها میتوانند محصولات را با سرعت و دقت بالا از یک بخش خط تولید به بخش دیگر منتقل کنند و وظایفی مانند Pick & Place را انجام دهند.در خطوط بستهبندی نیز رباتها کاربرد بسیار گستردهای دارند. چیدن محصولات داخل جعبه، مرتبسازی بستهها، قرار دادن محصولات در سینی، بستهبندی ثانویه و انتقال کارتنها از جمله فرآیندهایی هستند که میتوانند توسط رباتهای صنعتی یا رباتهای مخصوص صنایع غذایی انجام شوند.
یکی دیگر از کاربردهای مهم، پالتگذاری و دپالتگذاری خودکار است. رباتهای پالتایزر میتوانند بستهها و کارتنها را با الگوی مشخص روی پالت قرار دهند و در پایان، محصول آماده انتقال به انبار یا بخش توزیع باشد. این فرآیند ضمن افزایش سرعت، فشار فیزیکی ناشی از جابهجایی مداوم بار را از نیروی انسانی کاهش میدهد.
رباتهای مناسب صنایع غذایی چه ویژگیهایی دارند؟
رباتی که در محیط صنایع غذایی فعالیت میکند، الزاماً همان رباتی نیست که در یک کارخانه خودروسازی مورد استفاده قرار میگیرد. شرایط محیطی، الزامات بهداشتی و نوع محصول باعث میشود طراحی تجهیزات رباتیک در صنایع غذایی اهمیت ویژهای داشته باشد.در بسیاری از کاربردها، تجهیزات باید در برابر رطوبت، شستوشو، مواد شوینده و شرایط بهداشتی سختگیرانه مقاومت مناسبی داشته باشند.
همچنین جنس و طراحی سطوح در بخشهایی که احتمال تماس با محصول وجود دارد باید به گونهای باشد که احتمال تجمع آلودگی کاهش پیدا کند و فرآیند نظافت و ضدعفونی بهسادگی انجام شود.به همین دلیل، انتخاب ربات مناسب باید بر اساس نوع محصول، سرعت خط، وزن محصول، محیط کاری، میزان شستوشو، الزامات بهداشتی و استانداردهای مورد نیاز انجام شود.
افزایش سرعت و ظرفیت تولید با استفاده از رباتیک
یکی از مهمترین مزایای اتوماسیون صنایع غذایی، افزایش ظرفیت تولید است. رباتها میتوانند با سرعت ثابت و دقت بالا، عملیات مشخصی را برای مدت طولانی تکرار کنند.در فرآیندهایی که تعداد زیادی محصول باید در مدت کوتاه جابهجا، مرتب یا بستهبندی شوند، استفاده از ربات میتواند گلوگاههای خط تولید را کاهش دهد.
همچنین هماهنگ شدن ربات با نوار نقاله، دستگاههای بستهبندی، سیستمهای کنترل و سایر تجهیزات باعث میشود فرآیند تولید یکپارچهتر و پایدارتر شود.یکی از نکات مهم این است که افزایش ظرفیت تولید فقط به معنای افزایش سرعت حرکت ربات نیست؛ بلکه هماهنگی میان ربات، ماشینآلات، سنسورها، سیستم کنترل و نرمافزار مدیریت تولید است که عملکرد واقعی یک خط خودکار را تعیین میکند.
کاهش هزینههای عملیاتی و ضایعاتکاهش هزینه
یکی دیگر از دلایل مهم استفاده از رباتها در صنایع غذایی است. رباتها میتوانند بسیاری از عملیات تکراری را با دقت بالا انجام دهند و در نتیجه میزان خطا، دوبارهکاری و آسیب به محصول کاهش پیدا کند.در صنعت غذا، حتی کاهش مقدار کمی از ضایعات در مقیاس تولید انبوه میتواند تأثیر اقتصادی قابلتوجهی داشته باشد.
کنترل دقیقتر مقدار محصول، جابهجایی صحیح، بستهبندی یکنواخت و کاهش خطا در چیدمان میتواند به کاهش Food Waste و افزایش بهرهوری مواد اولیه کمک کند.البته اقتصادی بودن یک سیستم رباتیک به عوامل مختلفی مانند ظرفیت تولید، تعداد شیفتها، هزینه نیروی انسانی، نوع محصول، پیچیدگی فرآیند، هزینه نگهداری و میزان استفاده از سیستم بستگی دارد؛ بنابراین ارزیابی بازگشت سرمایه یا ROI پیش از اجرای پروژه اهمیت زیادی دارد.
رباتیک و افزایش بهداشت و ایمنی مواد غذایی
یکی از مهمترین مزایای رباتیک در صنایع غذایی، کاهش تماس غیرضروری انسان با محصول است. هرچه فرآیندهای حساس با طراحی مناسب و تحت شرایط کنترلشده انجام شوند، امکان کنترل بهتر ریسکهای مرتبط با آلودگی افزایش پیدا میکند.رباتها میتوانند در بخشهایی مانند انتقال، مرتبسازی و بستهبندی محصول فعالیت کنند و تماس مستقیم نیروی انسانی با مواد غذایی را کاهش دهند.
این موضوع بهخصوص در محیطهایی که رعایت الزامات بهداشتی اهمیت بالایی دارد، بسیار ارزشمند است.با این حال، استفاده از ربات بهتنهایی تضمینکننده ایمنی غذایی نیست. طراحی بهداشتی تجهیزات، برنامه شستوشو و ضدعفونی، کنترل آلودگی، نگهداری مناسب و رعایت الزامات سیستمهای مدیریت ایمنی غذا همچنان ضروری هستند.
دقت و تکرارپذیری؛
یکی از نقاط قوت رباتهاانجام یک عملیات مشابه برای هزاران یا میلیونها محصول، میتواند باعث خستگی و کاهش دقت انسان شود؛ در حالی که ربات برای انجام عملیات تکراری طراحی شده است.
رباتها قادرند مسیر و حرکت تعریفشده را با تکرارپذیری بسیار بالا اجرا کنند. این ویژگی در فرآیندهایی مانند چیدمان محصولات، بستهبندی، مرتبسازی و پالتگذاری اهمیت زیادی دارد.تکرارپذیری بالا همچنین به ایجاد کیفیت یکنواخت محصول و بستهبندی کمک میکند و میتواند اختلاف میان محصولات تولیدشده در شیفتها یا روزهای مختلف را کاهش دهد.
بینایی ماشین؛ چشم هوشمند
خطوط تولیدی کی از جذابترین فناوریهای مرتبط با رباتیک در صنایع غذایی، بینایی ماشین (Machine Vision) است. در این سیستمها، دوربینها و الگوریتمهای پردازش تصویر به ربات و سیستم کنترل اجازه میدهند اطلاعات بصری محیط را دریافت و تحلیل کنند.
برای مثال، یک سیستم بینایی ماشین میتواند محصولات را شناسایی، موقعیت آنها را تعیین و محصولاتی را که دارای نقص ظاهری، شکل نامناسب یا بستهبندی معیوب هستند از خط خارج کند.ترکیب ربات + بینایی ماشین باعث میشود ربات تنها یک دستگاه تکرارکننده نباشد، بلکه بتواند نسبت به شرایط واقعی خط تولید واکنش نشان دهد.
هوش مصنوعی؛ گام بعدی رباتیک در صنعت غذا
ورود هوش مصنوعی (AI) به خطوط تولید، قابلیتهای سیستمهای رباتیک را بیش از گذشته توسعه داده است. الگوریتمهای هوش مصنوعی میتوانند برای تشخیص الگوها، شناسایی محصولات معیوب، تحلیل تصاویر و حتی پیشبینی برخی مشکلات فرآیند مورد استفاده قرار گیرند.
برای نمونه، یک سیستم مجهز به دوربین و الگوریتمهای یادگیری ماشین میتواند محصولات را بر اساس ویژگیهای ظاهری دستهبندی کند یا نقصهایی را شناسایی کند که تشخیص آنها با روشهای سنتی دشوارتر است.ترکیب هوش مصنوعی، بینایی ماشین، رباتیک، سنسورها و سیستمهای کنترل صنعتی یکی از مسیرهای اصلی حرکت صنایع غذایی به سمت تولید هوشمند محسوب میشود.
نقش رباتیک در تحقق کارخانه هوشمند
مفهوم Smart Factory یا کارخانه هوشمند فراتر از نصب چند ربات در خط تولید است. کارخانه هوشمند مجموعهای از فناوریهاست که در آن ماشینآلات، سنسورها، نرمافزارها و سیستمهای مدیریتی با یکدیگر ارتباط دارند و اطلاعات فرآیند تولید بهصورت مستمر جمعآوری و تحلیل میشود.
در چنین محیطی، رباتها میتوانند بخشی از یک اکوسیستم دیجیتال باشند؛ اطلاعات تولید را دریافت کنند، وضعیت تجهیزات را گزارش دهند و با سایر ماشینآلات خط تولید هماهنگ شوند.فناوریهایی مانند Industrial IoT، دادهبرداری لحظهای، سیستمهای MES، هوش مصنوعی و نگهداری پیشبینانه (Predictive Maintenance) میتوانند در کنار رباتیک، زیرساخت یک کارخانه غذایی هوشمند را تشکیل دهند.
نگهداری پیشبینانه؛ جلوگیری از توقف ناگهانی خط تولید
یکی از کاربردهای مهم دادههای تولید، امکان Predictive Maintenance یا نگهداری پیشبینانه است.با استفاده از سنسورها و تحلیل دادهها میتوان وضعیت برخی تجهیزات، موتورها، گیربکسها یا اجزای مکانیکی را پایش کرد و نشانههای اولیه خرابی را پیش از توقف کامل سیستم شناسایی کرد.این رویکرد در صنایع غذایی اهمیت زیادی دارد؛ زیرا توقف ناگهانی خط میتواند علاوه بر هزینه تعمیرات، باعث توقف تولید، کاهش ظرفیت و حتی ایجاد مشکل برای مواد اولیه یا محصولات در حال فرآوری شود.
مزایای اصلی رباتیک در صنایع غذایی
استفاده صحیح و مهندسیشده از رباتیک میتواند مزایای متعددی برای کارخانههای صنایع غذایی ایجاد کند:
- افزایش ظرفیت و سرعت تولید
- کاهش هزینههای عملیاتی
- افزایش دقت و تکرارپذیری فرآیندها
- کاهش ضایعات و دوبارهکاری
- بهبود یکنواختی کیفیت محصول
- کاهش تماس مستقیم نیروی انسانی با محصول
- ارتقای سطح بهداشت و کنترل فرآیند
- کاهش فعالیتهای سنگین و تکراری برای کارکنان
- امکان فعالیت در چند شیفت و تولید مداومافزایش قابلیت ردیابی و جمعآوری دادههای تولید
- امکان اتصال به سیستمهای کنترل و مدیریت تولید
- فراهم شدن زیرساخت کارخانه هوشمند.
آیا رباتها جایگزین نیروی انسانی در صنایع غذایی میشوند؟
هدف اصلی اتوماسیون لزوماً حذف نیروی انسانی نیست؛ بلکه تغییر نوع فعالیت نیروی انسانی است. رباتها میتوانند وظایف تکراری، سنگین، پرسرعت یا دارای شرایط نامناسب را بر عهده بگیرند و نیروی انسانی بیشتر بر فعالیتهایی مانند نظارت، کنترل کیفیت، برنامهریزی، تعمیرات، تحلیل داده و مدیریت فرآیند تمرکز کند.
از این منظر، رباتیک میتواند همکاری میان انسان و ماشین را تقویت کند. در بسیاری از کارخانههای مدرن، آینده صنعت غذا نه «انسان یا ربات»، بلکه انسان در کنار ربات خواهد بود.
چالشهای پیادهسازی رباتیک در صنایع غذایی
با وجود مزایای فراوان، اجرای یک پروژه رباتیک نیازمند بررسی دقیق است. هزینه اولیه خرید تجهیزات، طراحی سلول رباتیک، برنامهنویسی، آموزش اپراتورها، نگهداری و تأمین قطعات یدکی از جمله مواردی هستند که باید پیش از اجرای پروژه مورد توجه قرار گیرند.
از طرف دیگر، محصولات غذایی معمولاً تنوع زیادی دارند و ممکن است از نظر شکل، اندازه، وزن، بافت و نحوه بستهبندی با یکدیگر متفاوت باشند. بنابراین طراحی سیستمهای Flexible Automation یا اتوماسیون انعطافپذیر برای بسیاری از خطوط غذایی اهمیت ویژهای پیدا میکند.انتخاب نادرست ربات یا طراحی نامناسب فرآیند میتواند باعث شود سیستم به ظرفیت مورد انتظار نرسد؛ بنابراین پیش از خرید تجهیزات باید فرآیند، نرخ تولید، زمان سیکل، فضای نصب، مشخصات محصول و الزامات بهداشتی بهدقت تحلیل شود.
آینده رباتیک در صنایع غذایی
آینده صنعت غذا به سمت خطوطی حرکت میکند که در آن رباتیک، هوش مصنوعی، بینایی ماشین، اینترنت اشیا صنعتی و تحلیل دادهها در کنار یکدیگر فعالیت میکنند.
رباتهای آینده تنها وظیفه جابهجایی یا بستهبندی محصول را انجام نخواهند داد؛ بلکه میتوانند با استفاده از دادههای سنسورها و سیستمهای بینایی، تصمیمهای دقیقتری برای انجام فرآیند بگیرند و با تغییر شرایط تولید خود را تطبیق دهند.همچنین توسعه رباتهای همکار یا Collaborative Robots (Cobots) میتواند امکان اتوماسیون برخی فرآیندها را در محیطهایی فراهم کند که همکاری نزدیک انسان و ربات مورد نیاز است.
رباتیک، مسیر صنعت غذا به سوی تولید هوشمند
رباتیک در صنایع غذایی ترکیبی از سرعت، دقت، تکرارپذیری، اتوماسیون و کنترل فرآیند را در اختیار تولیدکنندگان قرار میدهد. از خطوط بستهبندی و پالتگذاری گرفته تا کنترل کیفیت، جابهجایی و مرتبسازی محصولات، رباتها میتوانند نقش مهمی در افزایش بهرهوری و کاهش خطا داشته باشند.
با اضافه شدن بینایی ماشین و هوش مصنوعی، قابلیتهای این فناوری بسیار گستردهتر میشود و زمینه برای ایجاد خطوط تولید انعطافپذیر، دادهمحور و هوشمند فراهم خواهد شد.در نهایت، رباتیک را میتوان یکی از فناوریهای کلیدی برای حرکت صنایع غذایی از تولید سنتی و نیمهاتوماتیک به سمت اتوماسیون پیشرفته و کارخانه هوشمند دانست؛ مسیری که میتواند کیفیت، بهرهوری، ایمنی و رقابتپذیری تولیدکنندگان را در بازار آینده افزایش دهد.
صنایع غذایی _ تهیه طرح توجیهی _ مشاوره مدیریت _ مطالعات امکان پذیری
تست مایع نافذ (PT)؛ مراحل انجام بازرسی، کاربردها و نکات مهم فنی
تست مایع نافذ (PT) چیست؟
بازرسی جوش _ آزمون غیرمخرب _ بازرسی فنی _ NDT
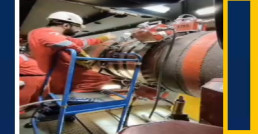
جوشکاری خودکار در نصب خطوط لوله فراساحلی؛ تضمین کیفیت، ایمنی و یکپارچگی خط لوله
جوشکاری خودکار در نصب خطوط لوله فراساحلی؛ تضمین کیفیت، ایمنی و یکپارچگی خط لوله
نصب خطوط لوله فراساحلی (Offshore Pipelines) یکی از پیچیدهترین و چالشبرانگیزترین فعالیتهای مهندسی در صنایع نفت، گاز و انرژی است. شرایط سخت محیطی، محدودیتهای عملیاتی، دسترسی دشوار، فشار زمانی بالا و اهمیت حیاتی عملکرد خط لوله باعث میشود کوچکترین نقص در فرآیند ساخت یا اتصال، در بلندمدت به یک مسئله جدی تبدیل شود.
در پروژههایی که از خطوط لوله با قطرهای بزرگ، برای مثال خطوط ۴۲ اینچی، استفاده میشود، تعداد زیاد اتصالات و جوشها اهمیت فرآیند جوشکاری خطوط لوله را دوچندان میکند. هر جوش بخشی از زنجیره یکپارچگی خط لوله است و کیفیت آن مستقیماً بر ایمنی، قابلیت اطمینان و طول عمر سیستم تأثیر میگذارد.
به همین دلیل، پروژههای مدرن فراساحلی بیش از گذشته به سمت استفاده از سیستمهای جوشکاری خودکار و مکانیزه حرکت کردهاند؛ فناوریهایی که میتوانند کیفیت جوش را پایدارتر، سرعت تولید را بیشتر و وابستگی فرآیند به مداخله مستقیم اپراتور را کمتر کنند.
چرا جوشکاری در خطوط لوله فراساحلی اهمیت ویژهای دارد؟
خطوط لوله فراساحلی معمولاً در محیطهایی نصب میشوند که دسترسی و تعمیرات آنها بسیار دشوارتر و پرهزینهتر از خطوط لوله خشکی است. یک خط لوله زیر دریا ممکن است سالها در معرض فشار داخلی، تنشهای مکانیکی، جریانهای دریایی، خوردگی، تغییرات دما و بارهای ناشی از حرکت بستر دریا قرار داشته باشد.
در چنین شرایطی، کیفیت اتصال جوشی تنها یک موضوع مربوط به ساخت نیست؛ بلکه بخشی از طراحی و مدیریت ریسک کل سیستم محسوب میشود.
یک جوش نامناسب میتواند در طول زمان تحت تأثیر عواملی مانند:
تنشهای چرخهای و خستگی
عیوب داخلی یا سطحی جوش
هیدروژن و ترکخوردگی
تمرکز تنش
خوردگی موضعی
تغییرات دمایی
فشار و بارهای عملیاتی
قرار گرفته و در نهایت بر عملکرد خط لوله تأثیر بگذارد.
سیستم جوشکاری خودکار چگونه به پروژههای فراساحلی کمک میکند؟
یکی از مهمترین مزایای جوشکاری اتوماتیک خطوط لوله، کنترل دقیقتر پارامترهای فرآیند است. در سیستمهای پیشرفته، پارامترهایی مانند جریان، ولتاژ، سرعت حرکت، نرخ تغذیه سیم، نوسان مشعل و سایر متغیرهای فرآیند میتوانند با دقت بالا کنترل و ثبت شوند.
این کنترل باعث میشود شرایط جوشکاری از یک اتصال به اتصال دیگر ثبات بیشتری داشته باشد.
۱. افزایش یکنواختی و تکرارپذیری جوش
در جوشکاری دستی، کیفیت نهایی میتواند تحت تأثیر مهارت، خستگی، وضعیت کاری و شرایط محیطی اپراتور قرار گیرد. در مقابل، سیستمهای خودکار میتوانند مسیر و پارامترهای جوشکاری را با دقت و تکرارپذیری بالا اجرا کنند.
نتیجه، تولید تعداد زیادی اتصال با کیفیت و مشخصات فرآیندی یکنواختتر است؛ موضوعی که در پروژههای طولانی و دارای هزاران اتصال جوشی اهمیت زیادی دارد.
۲. افزایش سرعت اجرای پروژه
پروژههای فراساحلی معمولاً برنامه زمانی فشردهای دارند و هر ساعت توقف تجهیزات و شناورها میتواند هزینه قابل توجهی ایجاد کند.
جوشکاری مکانیزه و خودکار با کاهش زمان اجرای هر اتصال و امکان کنترل بهتر چرخه جوشکاری، میتواند به افزایش نرخ تولید و کاهش زمان ساخت کمک کند.
البته سرعت بالاتر نباید به قیمت کاهش کیفیت تمام شود. در پروژههای حرفهای، هدف اصلی دستیابی همزمان به سرعت، کیفیت و قابلیت اطمینان است.
۳. کاهش ریسک برای نیروی انسانی
محیط فراساحل با خطراتی مانند ارتفاع، تجهیزات سنگین، شرایط نامساعد جوی، حرکت شناور، فضای محدود و عملیات همزمان متعدد همراه است.
هرچه میزان مداخله مستقیم نیروی انسانی در فرآیندهای تکراری و پرریسک کاهش یابد، امکان کاهش مواجهه کارکنان با برخی خطرات عملیاتی نیز بیشتر میشود.
بنابراین، اتوماسیون جوشکاری علاوه بر افزایش بهرهوری، میتواند بخشی از استراتژی ایمنی پروژههای فراساحلی باشد.کنترل دیجیتال و ثبت دادههای جوشکاری یکی از ویژگیهای مهم سیستمهای مدرن، صرفاً «خودکار بودن» آنها نیست؛ بلکه قابلیت ثبت و ردیابی دادهها است.
در پروژههای پیشرفته، اطلاعات مربوط به فرآیند جوشکاری میتواند برای هر اتصال ثبت و ذخیره شود. این دادهها میتوانند شامل پارامترهای اصلی جوش، شناسه اتصال، زمان اجرا، اپراتور یا سیستم مورد استفاده و اطلاعات مربوط به کنترل کیفیت باشند.
این رویکرد امکان ایجاد یک سابقه دیجیتال برای هر جوش را فراهم میکند.
چنین دادههایی در مراحل بعدی برای:
بازرسی و کنترل کیفیت
بررسی انطباق با دستورالعمل جوشکاری
تحلیل عملکرد فرآیند
ردیابی عیوب
مستندسازی پروژه
تعمیر و نگهداری آینده
مدیریت داراییهای صنعتی
ارزش قابل توجهی دارند.
نقش WPS و کنترل کیفیت در جوشکاری خطوط لوله
اتوماسیون بهتنهایی تضمینکننده یک جوش سالم نیست. پیش از اجرای عملیات، فرآیند باید بر اساس Welding Proc edure Specification (WPS) یا دستورالعمل مشخصات فرآیند جوشکاری تعریف و کنترل شود.
در پروژههای خطوط لوله، عواملی مانند جنس و گرید فولاد، ضخامت دیواره، قطر لوله، طراحی اتصال، نوع فرآیند جوشکاری، فلز پرکننده، پیشگرم، دمای بینپاسی و عملیات حرارتی احتمالی باید با الزامات فنی پروژه هماهنگ باشند.
پس از جوشکاری نیز بازرسی و آزمونهای غیرمخرب (NDT) نقش مهمی در ارزیابی سلامت اتصال دارند. بسته به مشخصات پروژه، روشهایی مانند رادیوگرافی (RT)، آزمون اولتراسونیک (UT)، آزمون آرایه فازی (PAUT) و سایر روشهای بازرسی ممکن است مورد استفاده قرار گیرند.
در واقع، کیفیت واقعی حاصل همکاری سه عامل است:
فرآیند مهندسیشده،اجرای کنترلشده ، بازرسی و مستندسازی دقیق
چرا اتوماسیون برای خطوط لوله با قطر بزرگ اهمیت بیشتری دارد؟
هرچه قطر و طول خط لوله افزایش پیدا کند، تعداد اتصالات و حجم عملیات نیز بیشتر میشود. در چنین پروژههایی حتی یک تفاوت کوچک در کیفیت یا سرعت اجرای هر اتصال، زمانی که در صدها یا هزاران جوش تکرار شود، میتواند تأثیر قابل توجهی بر زمان و هزینه نهایی پروژه داشته باشد.برای نمونه، در یک خط لوله ۴۲ اینچی، مدیریت دقیق عملیات اتصال، همراستاسازی، آمادهسازی لبهها، کنترل پارامترهای جوشکاری و بازرسی اهمیت بسیار بالایی دارد.
به همین دلیل، جوشکاری خودکار خطوط لوله بزرگقطر میتواند به کاهش پراکندگی کیفیت و افزایش بهرهوری در مقیاس پروژه کمک کند.
جوشکاری فراساحلی؛ فراتر از اتصال دو قطعه فولاد
در یک پروژه فراساحلی، جوشکاری صرفاً فرآیند اتصال دو قطعه فلز نیست. هر اتصال باید بخشی از یک سیستم مهندسیشده باشد که برای سالها عملکرد ایمن و پایدار آن برنامهریزی شده است.
کیفیت جوش میتواند به صورت مستقیم یا غیرمستقیم بر موارد زیر تأثیر بگذارد:
✔️ یکپارچگی سازهای و مکانیکی خط لوله
✔️ قابلیت اطمینان عملیاتی
✔️ ایمنی کارکنان و تجهیزات
✔️ کاهش احتمال نشت و آسیبهای زیستمحیطی
✔️ طول عمر و دوام خط لوله
✔️ هزینههای تعمیر و نگهداری
✔️ زمانبندی و بهرهوری پروژه
از این منظر، سرمایهگذاری روی فناوریهای جوشکاری خودکار، مکانیزه و دیجیتال تنها یک انتخاب برای افزایش سرعت نیست؛ بلکه بخشی از رویکرد مدرن به مدیریت کیفیت، ایمنی و یکپارچگی داراییهای صنعتی محسوب میشود.
آینده جوشکاری خطوط لوله؛ حرکت به سوی پروژههای هوشمند
مسیر صنعت جوشکاری به سمت اتوماسیون بیشتر، جمعآوری داده، پایش لحظهای و یکپارچهسازی اطلاعات حرکت میکند. در آینده، سیستمهای جوشکاری میتوانند بیش از یک دستگاه اجرایی باشند و به بخشی از زنجیره تولید هوشمند و مدیریت دیجیتال پروژه تبدیل شوند.
ترکیب رباتیک، کنترل دیجیتال پارامترها، ثبت دادههای جوش، بازرسی پیشرفته و تحلیل داده میتواند دید دقیقتری نسبت به کیفیت واقعی عملیات ایجاد کند.
در پروژههای پیچیده فراساحلی، این تحول اهمیت ویژهای دارد؛ زیرا دسترسی به خط لوله پس از نصب بسیار دشوارتر است و پیشگیری از نقص در مرحله ساخت، معمولاً بسیار ارزشمندتر از تعمیر آن پس از بهرهبرداری است.
جوشکاری خودکار در نصب خطوط لوله فراساحلی ترکیبی از فناوری، کنترل فرآیند، مهندسی مواد، بازرسی و مدیریت کیفیت است. در خطوط لوله بزرگقطر مانند خطوط ۴۲ اینچی، هر اتصال جوشی میتواند نقش مهمی در عملکرد بلندمدت کل سیستم داشته باشد.
استفاده از سیستمهای خودکار و مکانیزه، در کنار WPS مناسب، کنترل دقیق پارامترهای جوشکاری، بازرسیهای غیرمخرب و ثبت دیجیتال دادهها، امکان دستیابی به جوشهایی یکنواختتر، قابل ردیابیتر و قابل اطمینانتر را فراهم میکند.
در نهایت، در ساخت و نصب خطوط لوله فراساحلی، کیفیت جوش فقط یک شاخص تولید نیست؛ بلکه یکی از پایههای اصلی ایمنی، یکپارچگی، حفاظت از محیط زیست و طول عمر یک زیرساخت حیاتی انرژی است.
بازرسی جوش _ نفت و گاز _ بازرسی فنی _ پایپینگ
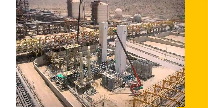
پروژه احداث واحد ASU پتروشیمی زاگرس؛ گامی مهم در توسعه توان داخلی صنعت گازهای صنعتی
پروژه احداث واحد ASU پتروشیمی زاگرس؛ گامی مهم در توسعه توان داخلی صنعت گازهای صنعتی
احداث یکی از بزرگترین واحدهای تولید اکسیژن کشور
پروژه احداث واحد ASU پتروشیمی زاگرس، یکی از پروژههای شاخص در زمینه تولید گازهای صنعتی و توسعه زیرساختهای مورد نیاز صنایع پتروشیمی کشور به شمار میرود. این واحد با هدف تأمین پایدار و پیوسته اکسیژن مورد نیاز مجتمع پتروشیمی زاگرس طراحی و اجرا شده و از نظر ظرفیت تولید، ابعاد تجهیزات و گستره فرآیند، جایگاه ویژهای در صنعت کشور دارد.
واحد ASU یا Air Separation Unit، یک واحد صنعتی برای جداسازی اجزای اصلی هوا و تولید محصولاتی مانند اکسیژن، نیتروژن و آرگون است. در پروژه پتروشیمی زاگرس، مقیاس این واحد به اندازهای است که آن را به یکی از بزرگترین پروژههای تولید اکسیژن در کشور تبدیل کرده است.
نکته مهم دیگر در این پروژه، استفاده گسترده از توان مهندسی و ساخت داخل، شرکتهای دانشبنیان و ظرفیت شرکتهای ایرانی است. اجرای چنین پروژهای در این مقیاس، علاوه بر کاهش وابستگی به تجهیزات و دانش فنی خارجی، میتواند به عنوان تجربهای ارزشمند و الگویی برای اجرای پروژههای مشابه در سایر صنایع کشور مورد استفاده قرار گیرد.
ظرفیت تولید ۱۷۲ هزار نرمال مترمکعب اکسیژن در ساعت
یکی از مهمترین ویژگیهای پروژه ASU پتروشیمی زاگرس، ظرفیت بسیار بالای تولید اکسیژن آن است.
این واحد شامل دو فاز تولیدی است که ظرفیت تولید اکسیژن هر فاز حدود ۸۶ هزار نرمال مترمکعب در ساعت در نظر گرفته شده است. بنابراین ظرفیت مجموع تولید اکسیژن دو فاز به حدود: ۱۷۲ هزار نرمال مترمکعب در ساعت
میرسد.
این ظرفیت قابل توجه، اهمیت ویژهای برای مجتمع پتروشیمی زاگرس دارد؛ زیرا اکسیژن تولیدشده قرار است به عنوان یکی از یوتیلیتیهای اصلی مجتمع مورد استفاده قرار گیرد و نیاز فرآیندی آن را به صورت پایدار تأمین کند.
در چنین مقیاسی، تأمین مستمر اکسیژن اهمیت زیادی دارد. هرگونه اختلال در تأمین گاز اکسیژن میتواند بر عملکرد واحدهای فرآیندی اثرگذار باشد؛ بنابراین احداث یک واحد ASU اختصاصی، علاوه بر تأمین ظرفیت مورد نیاز، میتواند به افزایش پایداری، قابلیت اطمینان و استقلال عملیاتی مجتمع کمک کند.
ASU چگونه اکسیژن تولید میکند؟
واحد جداسازی هوا یا ASU، برخلاف تصور سادهای که ممکن است از عنوان «تولید اکسیژن» ایجاد شود، در واقع اکسیژن را از هوا تولید نمیکند؛ بلکه اجزای مختلف موجود در هوا را از یکدیگر جدا و خالصسازی میکند.
هوای محیط عمدتاً از حدود ۷۸ درصد نیتروژن، ۲۱ درصد اکسیژن و مقدار کمی آرگون و سایر گازها تشکیل شده است. در واحد ASU، این هوا پس از طی چند مرحله فرآیندی، به محصولات مختلفی از جمله اکسیژن، نیتروژن و آرگون تبدیل میشود.
در فرآیندهای متداول Cryogenic Air Separation یا جداسازی برودتی هوا، مراحل اصلی معمولاً شامل موارد زیر است:
- دریافت و فشردهسازی هوای محیط
- تصفیه و حذف رطوبت و ناخالصیها
- خنکسازی عمیق هوا
- تقطیر برودتی و جداسازی اجزای هوا
- تولید و خالصسازی اکسیژن و نیتروژن
- جداسازی آرگون
- ذخیرهسازی یا ارسال محصولات به واحدهای مصرفکننده
در بخش برودتی، دما به محدوده بسیار پایینی میرسد تا امکان جداسازی اجزای هوا بر اساس تفاوت در نقاط جوش آنها فراهم شود. نقطه جوش اکسیژن، نیتروژن و آرگون با یکدیگر متفاوت است و همین اختلاف، اساس جداسازی برودتی در ASU را تشکیل میدهد.
تولید همزمان اکسیژن، نیتروژن و آرگون
یکی از مزیتهای مهم واحدهای ASU این است که میتوانند تنها به تولید اکسیژن محدود نباشند. در کنار اکسیژن، نیتروژن و آرگون نیز میتوانند به عنوان محصولات فرآیند جداسازی هوا تولید شوند.
در پروژه پتروشیمی زاگرس نیز علاوه بر ظرفیت بسیار بالای تولید اکسیژن، امکان تولید نیتروژن و آرگون مایع پیشبینی شده است.
نیتروژن در صنایع مختلف کاربردهای گستردهای دارد و به دلیل ماهیت نسبتاً خنثی آن میتواند برای ایجاد محیط بیاثر، عملیات Purging، Blanketing مخازن و برخی فرآیندهای صنعتی مورد استفاده قرار گیرد.
آرگون نیز به دلیل واکنشپذیری بسیار پایین، یکی از گازهای ارزشمند صنعتی محسوب میشود و در صنایعی مانند جوشکاری، متالورژی، صنایع فولاد، ساخت تجهیزات خاص و برخی فرآیندهای حساس کاربرد دارد.
به این ترتیب، واحد ASU علاوه بر تأمین اکسیژن مورد نیاز مجتمع، میتواند یک زیرساخت مهم برای تولید چند گاز صنعتی با ارزش باشد.
نقش اکسیژن در پتروشیمی زاگرس:
اهمیت این پروژه زمانی بیشتر مشخص میشود که نیازهای عملیاتی یک مجتمع بزرگ پتروشیمی را در نظر بگیریم.
پتروشیمی زاگرس یکی از مجتمعهای بزرگ تولید متانول است و فرآیندهای آن به تأمین پایدار یوتیلیتیهای مختلف نیاز دارند. اکسیژن تولیدشده در واحد ASU، برای استفاده به عنوان یوتیلیتی مورد نیاز مجتمع در نظر گرفته شده است.
در واحدهای صنعتی با ظرفیت بالا، تأمین گازهای فرآیندی از منابع بیرونی میتواند وابستگیهایی در زمینه ظرفیت انتقال، قیمت، حملونقل و استمرار تأمین ایجاد کند. احداث واحد ASU در محل مجتمع، این امکان را فراهم میکند که اکسیژن مورد نیاز به صورت مستمر و متناسب با نیاز فرآیندی در دسترس باشد.
از این منظر، پروژه ASU تنها یک واحد تولید گاز صنعتی نیست؛ بلکه بخشی از زیرساخت حیاتی برای افزایش پایداری زنجیره تولید مجتمع محسوب میشود.
چرا احداث ASU در مقیاس بزرگ اهمیت دارد؟
احداث یک واحد جداسازی هوا در مقیاس صنعتی بزرگ، نیازمند دانش و فناوری در حوزههای مختلف مهندسی است. طراحی چنین واحدی مجموعهای از تخصصها را دربرمیگیرد؛ از جمله:
- مهندسی فرآیند
- مهندسی مکانیک
- مهندسی برق و ابزار دقیق
- سیستمهای کنترل صنعتی
- تجهیزات برودتی و Cryogenic
- کمپرسورها و تجهیزات دوار
- مبدلهای حرارتی
- تجهیزات انتقال و ذخیرهسازی گازهای صنعتی
- سیستمهای ایمنی و حفاظت فرآیندی
یکی از حساسترین بخشهای ASU، سیستم برودتی و تجهیزات مرتبط با دماهای بسیار پایین است. عملکرد صحیح مبدلهای حرارتی، ستونهای تقطیر، کمپرسورها، شیرهای کنترلی و سیستمهای ابزار دقیق در این بخش، نقش تعیینکنندهای در راندمان و پایداری واحد دارد.
همچنین کیفیت هوای ورودی اهمیت زیادی دارد. پیش از ورود هوا به بخش برودتی، باید ناخالصیهایی مانند رطوبت و دیاکسیدکربن تا حد زیادی حذف شوند؛ زیرا تجمع این مواد در دماهای بسیار پایین میتواند باعث مشکلات عملیاتی و اختلال در تجهیزات برودتی شود.
یک پروژه با اتکا بر توان مهندسی و ساخت داخل
یکی از جنبههای برجسته پروژه احداث واحد ASU پتروشیمی زاگرس، تکیه بر توان داخلی و ظرفیت شرکتهای دانشبنیان ایرانی است.
اجرای پروژهای با چنین ظرفیت و پیچیدگی، نشاندهنده رشد توان کشور در زمینه طراحی، مهندسی، ساخت، تأمین تجهیزات و اجرای پروژههای بزرگ صنعتی است.
توسعه این توانمندی اهمیت زیادی دارد؛ زیرا فناوریهای مرتبط با تولید گازهای صنعتی، تجهیزات برودتی، کنترل فرآیند و تجهیزات دوار، از بخشهای تخصصی صنعت محسوب میشوند.
تجربه بهدستآمده از اجرای این پروژه میتواند در آینده برای توسعه واحدهای مشابه در صنایع پتروشیمی، فولاد، پالایشگاهها، صنایع معدنی و سایر صنایع بزرگ مصرفکننده گازهای صنعتی مورد استفاده قرار گیرد.
ASU؛ فراتر از یک واحد تولید اکسیژن
نگاه دقیقتر به پروژه پتروشیمی زاگرس نشان میدهد که ASU را نباید صرفاً یک «واحد تولید اکسیژن» دانست.
این واحد در واقع یک مجموعه پیچیده برای جداسازی، خالصسازی و تولید محصولات مختلف از هوای محیط است که عملکرد آن به مجموعهای از تجهیزات فرآیندی، مکانیکی، برودتی، الکتریکی و کنترلی وابسته است.
ظرفیت حدود ۱۷۲ هزار نرمال مترمکعب اکسیژن در ساعت در دو فاز، در کنار تولید نیتروژن و آرگون مایع، مقیاس قابل توجه این پروژه را نشان میدهد.
از سوی دیگر، قرار گرفتن این واحد در کنار یک مجتمع بزرگ تولید متانول، اهمیت تأمین پایدار اکسیژن و سایر گازهای مورد نیاز فرآیند را دوچندان میکند.
گامی برای توسعه پروژههای بزرگ صنعتی در ایران
پروژه احداث واحد ASU پتروشیمی زاگرس را میتوان نمونهای از حرکت صنعت کشور به سمت توسعه فناوری، بومیسازی تجهیزات و استفاده از توان شرکتهای مهندسی و دانشبنیان داخلی دانست.
اجرای چنین پروژهای میتواند علاوه بر تأمین نیازهای عملیاتی پتروشیمی زاگرس، دانش و تجربه ارزشمندی برای پروژههای آینده ایجاد کند. این موضوع بهویژه در شرایطی اهمیت دارد که صنایع بزرگ کشور برای افزایش ظرفیت تولید، کاهش وابستگی و ارتقای پایداری عملیاتی به فناوریهای بومی و زنجیره تأمین داخلی نیاز دارند.
پروژه احداث واحد ASU پتروشیمی زاگرس یکی از پروژههای مهم در حوزه تولید و تأمین گازهای صنعتی کشور است که با ظرفیت بالای تولید اکسیژن و تولید همزمان نیتروژن و آرگون، نقش مهمی در تأمین یوتیلیتی مورد نیاز مجتمع پتروشیمی زاگرس خواهد داشت.
ظرفیت تولید ۸۶ هزار نرمال مترمکعب اکسیژن در ساعت برای هر فاز و مجموع ۱۷۲ هزار نرمال مترمکعب در ساعت، مقیاس بزرگ این پروژه را نشان میدهد. در کنار این ظرفیت، استفاده از توان شرکتهای داخلی و دانشبنیان، این پروژه را به تجربهای قابل توجه در زمینه اجرای پروژههای پیچیده صنعتی در داخل کشور تبدیل کرده است.
شرکت مهندسی صنعتی فهامه مفتخر است که در این پروژه (جداسازی هوا) به عنوان پیمانکار انجام خدمات بازرسی فنی کالا و تجهیزات طرح ساخت ASU که توسط سازندگان و فروشندگان داخلی و خارجی ساخته یا تامین میگردد، مشارکت و همکاری دارد.
نفت،گاز،پتروشیمی و پالایشگاهی _ بازرسی فنی _ بازرسی حین ساخت _ بازرسی جوش
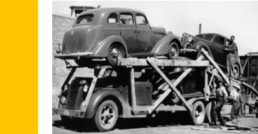
خودروبرهای چوبی؛ آغاز یک تحول مهندسی در حملونقل خودرو
خودروبرهای چوبی؛ آغاز یک تحول مهندسی در حملونقل خودرو
امروزه حمل همزمان چندین خودرو از کارخانههای خودروسازی به مراکز توزیع و نمایندگیها، بخش مهمی از زنجیره تأمین صنعت خودرو محسوب میشود. خودروبرهای مدرن با سازههای فولادی یا آلومینیومی، ظرفیت بالا، سیستمهای ایمنی و تجهیزات تخصصی، امکان جابهجایی تعداد زیادی خودرو را در مسافتهای طولانی فراهم میکنند. اما این فناوری پیشرفته، نتیجه یک مسیر طولانی از نوآوریهای مهندسی و لجستیکی است.
یکی از مراحل جالب این مسیر، ظهور خودروبرهای دارای سازه چوبی در میانه قرن بیستم بود؛ زمانی که صنعت خودروسازی ایالات متحده با سرعت زیادی به سمت تولید انبوه حرکت میکرد و مسئله انتقال سریع و اقتصادی خودروهای تولیدشده به بازار، اهمیت بیشتری پیدا کرده بود.
چرا خودروبرهای چوبی شکل گرفتند؟
گسترش تولید انبوه خودرو به این معنا بود که کارخانهها میتوانستند در مدت کوتاهی تعداد زیادی خودرو تولید کنند؛ اما تولید تنها یک بخش از فرآیند بود. خودروهای تولیدشده باید با سرعت، هزینه مناسب و کمترین آسیب از کارخانه به انبارها، مراکز توزیع و نمایندگیها منتقل میشدند.
در چنین شرایطی، طراحی یک سیستم حمل خودرو با ظرفیت بیشتر اهمیت زیادی پیدا کرد. استفاده از کامیونهایی با شاسی مناسب و نصب سازههای چندطبقه یا تقویتشده چوبی روی آنها، یکی از راهکارهای عملی آن دوران بود.
چوب در مقایسه با بسیاری از مواد فلزی مورد استفاده در سازههای سنگین، وزن کمتری داشت و مهمتر از آن، ساخت، تعمیر و اصلاح آن با ابزارهای نسبتاً ساده امکانپذیر بود. این ویژگی برای ناوگان حملونقل آن زمان یک مزیت مهم محسوب میشد.
از سوی دیگر، ماهیت نسبتاً انعطافپذیر چوب میتوانست بخشی از ارتعاشات و ضربههای ناشی از حرکت کامیون را جذب کند؛ موضوعی که برای حمل خودروهای نو و جلوگیری از آسیب به بدنه و اجزای آن اهمیت داشت.
یک راهکار ساده برای یک مسئله بزرگ
اگرچه خودروبرهای چوبی از نظر فناوری با خودروبرهای امروزی قابل مقایسه نیستند، اما ایده اصلی آنها بسیار مهم بود: افزایش بهرهوری حمل خودرو بدون افزایش متناسب تعداد کامیونها و سفرها.
به عبارت دیگر، به جای اینکه هر کامیون تنها یک خودرو را جابهجا کند، طراحی سازه به گونهای انجام میشد که امکان حمل چند خودرو در یک سفر فراهم شود.
این تغییر ساده، پیامدهای مهمی در لجستیک خودروسازی داشت:
- افزایش ظرفیت حمل در هر سفر
- کاهش تعداد سفرهای مورد نیاز
- کاهش هزینه حمل هر دستگاه خودرو
- کوتاهتر شدن زمان انتقال خودرو از کارخانه به بازار
- افزایش سرعت توزیع خودرو در شبکه نمایندگیها
- استفاده مؤثرتر از ظرفیت ناوگان حملونقل
در واقع، خودروبرهای اولیه را میتوان یکی از نمونههای قابل توجه بهینهسازی لجستیک صنعتی دانست؛ زیرا بدون اتکا به سیستمهای الکترونیکی یا تجهیزات پیچیده امروزی، از یک اصل ساده مهندسی استفاده میکردند: افزایش بهرهوری از ظرفیت موجود.
سازه چوبی چگونه به یک خودروبر تبدیل میشد؟
ساختار این خودروبرها معمولاً بر پایه شاسی کامیون شکل میگرفت. روی شاسی، چارچوبی از تیرها و قطعات چوبی تقویتشده ایجاد میشد که وظیفه اصلی آن ایجاد سطوح مناسب برای قرارگیری خودروها و انتقال بار به شاسی بود.
در چنین سازهای، موضوع فقط تحمل وزن خودروها نبود. مهندسان و سازندگان باید عواملی مانند توزیع بار، مرکز ثقل، پایداری سازه، ارتعاشات جاده، نقاط اتصال و نیروهای دینامیکی را نیز در نظر میگرفتند.
بهخصوص هنگامی که خودروها در ارتفاع بیشتری از سطح زمین قرار میگرفتند، افزایش ارتفاع مرکز جرم میتوانست بر پایداری خودروبر در پیچها و هنگام تغییر مسیر تأثیر بگذارد. بنابراین طراحی سازه و نحوه قرارگیری خودروها، بخشی از یک مسئله واقعی مهندسی مکانیک و حملونقل بود.
همچنین نقاط تماس میان خودرو و سازه باید به گونهای طراحی میشدند که ضمن ثابت نگه داشتن خودرو، احتمال آسیب به تایرها، شاسی، سیستم تعلیق یا بدنه کاهش پیدا کند.
چرا چوب با وجود محدودیتها انتخاب مناسبی بود؟
چوب مادهای ایدهآل برای تمام شرایط نبود، اما در آن دوره مزایای مهمی داشت.
وزن پایین، دسترسی آسان، قابلیت ماشینکاری، تعمیرپذیری و هزینه نسبتاً مناسب از مهمترین مزایای آن محسوب میشد. یک قطعه آسیبدیده چوبی را میتوانستند با ابزارهای معمول کارگاهی تعویض یا تقویت کنند؛ در حالی که ساخت یا تعمیر برخی سازههای فلزی به تجهیزات تخصصیتر نیاز داشت.
با این حال، چوب در برابر رطوبت، پوسیدگی، تغییرات دمایی، آتشسوزی و فرسودگی مکانیکی محدودیتهای جدی داشت. همچنین عملکرد آن به کیفیت چوب، جهت الیاف، نحوه اتصال قطعات و شرایط محیطی وابسته بود.
از دید مهندسی سازه، این مسئله اهمیت زیادی دارد؛ زیرا ظرفیت تحمل بار یک عضو چوبی فقط به ابعاد آن وابسته نیست و عواملی مانند نوع چوب، رطوبت،نحوه بارگذاری و کیفیت اتصالات نیز در عملکرد آن تأثیرگذار هستند.
از خودروبرهای چوبی تا سازههای فلزی مدرن
با رشد صنعت حملونقل و افزایش وزن و ابعاد خودروها، نیاز به خودروبرهایی مقاومتر، ایمنتر و با ظرفیت بالاتر افزایش یافت.
در ادامه، سازههای فلزی به تدریج جایگاه مهمتری پیدا کردند. فولاد امکان ایجاد سازههایی با استحکام بالا و هندسه دقیقتر را فراهم میکرد و بعدها استفاده از آلیاژهای سبکتر مانند آلومینیوم نیز به کاهش وزن سازه و افزایش ظرفیت مفید حمل کمک کرد.
خودروبرهای مدرن امروزی نتیجه همین روند تکاملی هستند. در طراحی آنها علاوه بر ظرفیت حمل، مواردی مانند:
- استحکام و سختی شاسی
- توزیع وزن و بار محوری
- مرکز ثقل و پایداری
- مقاومت در برابر خستگی
- سیستمهای مهار خودرو
- رمپهای بارگیری
- فاصله مناسب بین خودروها
- ایمنی در هنگام ترمز و تغییر مسیر
- مقاومت سازه در برابر شرایط محیطی
بهصورت تخصصی مورد بررسی قرار میگیرند.
بنابراین میتوان میان خودروبر چوبی و خودروبر مدرن، یک خط تکاملی مهندسی مشاهده کرد؛ خطی که از راهکارهای ساده و کمهزینه آغاز شد و به سازههای سبک، مقاوم، چندطبقه و مهندسیشده امروزی رسید.
نقش خودروبرها در زنجیره تأمین صنعت خودرو
حمل خودرو تنها یک عملیات جابهجایی ساده نیست. در صنعت خودروسازی، زمان و هزینه حمل میتواند بر کل زنجیره تأمین تأثیر بگذارد.
خودرویی که از خط تولید خارج شده اما در زمان مناسب به مقصد نمیرسد، عملاً بخشی از سرمایه شرکت را در شبکه لجستیکی متوقف میکند. به همین دلیل، حملونقل خودرو و مدیریت ناوگان خودروبرها امروزه بخش مهمی از برنامهریزی زنجیره تأمین خودروسازان و شرکتهای توزیع خودرو محسوب میشود.
خودروبرهای اولیه نیز در مقیاس زمان خود همین مسئله را هدف قرار داده بودند: انتقال تعداد بیشتری خودرو در مدت زمان کمتر و با هزینه پایینتر.
نکته جالب؛ یک نوآوری ساده با تأثیری بزرگ
شاید خودروبرهای چوبی در مقایسه با تجهیزات امروزی بسیار ساده به نظر برسند، اما اهمیت تاریخی آنها در پیچیدگی فناوری نبود؛ بلکه در حل یک مشکل صنعتی با استفاده از منابع و فناوریهای در دسترس بود.
این خودروبرها نشان میدهند که نوآوری مهندسی همیشه به معنای استفاده از پیشرفتهترین مواد و فناوریها نیست. گاهی یک تغییر در طراحی سازه و افزایش ظرفیت حمل میتواند تأثیری بسیار بزرگ بر اقتصاد یک صنعت داشته باشد.
در واقع، خودروبرهای چوبی را میتوان بخشی از روندی دانست که به تدریج حمل خودرو را از یک فعالیت ساده حملونقلی به یک سیستم تخصصی لجستیک خودرو تبدیل کرد.
جمعبندی
خودروبرهای چوبی، یکی از نمونههای جالب تحول در مهندسی حملونقل و لجستیک صنعت خودرو هستند. این سازهها در دورهای که تولید انبوه خودرو با سرعت زیادی در حال توسعه بود، راهکاری ساده و نسبتاً اقتصادی برای افزایش ظرفیت حمل ارائه کردند.
اگرچه چوب به دلیل محدودیتهایی مانند حساسیت به رطوبت، فرسودگی و ظرفیت محدود، در نهایت جای خود را به سازههای فلزی و سپس طراحیهای سبک و مهندسیشده امروزی داد، اما نقش آن در مسیر تکامل خودروبرها، حمل خودرو و زنجیره تأمین خودروسازی قابل توجه است.
از یک سازه چوبی ساده روی شاسی کامیون تا خودروبرهای چندطبقه و پیشرفته امروزی، یک اصل ثابت باقی مانده است: حمل بیشتر، سریعتر، ایمنتر و اقتصادیتر.
همین اصل، یکی از پایههای شکلگیری و توسعه لجستیک مدرن صنعت خودرو در قرن بیستم و پس از آن بود.
بازرسی خودرو _ واردات خودرو _ استانداردسازی _ تایید نوع خودرو
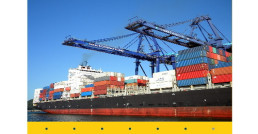
شرکت های بازرسی کالاهای وارداتی و صادراتی
کنترل عملیات لاشینگ کانتینرها (Container Lashing Control)
لاشینگ به مجموعه اقداماتی گفته میشود که برای مهار و تثبیت کانتینرها روی کشتی یا تریلر انجام میشود تا در برابر نیروی باد، امواج، لرزش، شتاب، ترمز و حرکات دینامیکی از جای خود حرکت نکنند.
کنترل دقیق این عملیات یکی از حساسترین وظایف در ایمنی حملونقل دریایی و بندری است.
۱. بازرسی پیش از شروع کار
بررسی سالمبودن لاشینگبارها، پیچها، قلابها و رادها
اطمینان از عدم وجود زنگزدگی، ترک یا تغییر شکل
تطابق تجهیزات با استاندارد های IMO و کلاس کشتی
۲. بررسی چیدمان کانتینرها
اطمینان از قرارگیری صحیح کانتینرها روی سلها
کنترل Twist Lock ها (لاک و آنلاک صحیح)
بررسی مرکز ثقل، ارتفاعبندی و بارهای خطرناک (DG Cargo)
۳. اجرای لاشینگ طبق پلن بارگیری (Stowage Plan)
بستن و تنظیم کشش رادها، ترنباکلها و بریجفیتها
رعایت زاویه مناسب مهار (معمولاً ۳۰ تا ۶۰ درجه)
استفاده از تجهیزات استاندارد با ظرفیت (SWL) مناسب
۴. کنترل نهایی پس از تکمیل عملیات
بررسی یکنواختی سفتی مهارها
اطمینان از عدم وجود نقاط آزاد یا شل
ثبت عملیات در لاگبوک یا سیستم PMS کشتی
گزارشدهی به Chief Officer یا Cargo Supervisor
۵. پایش دورهای در طول سفر
بازدید برنامهای در زمان تغییر وضعیت دریا.
محکم کردن دوباره لاشینگها در Sea Passage یا هنگام ورود به آبهای متلاطم.
لاشینگ دقیق، بهویژه در کشتیهای کانتینربر نسل جدید که تا ارتفاع ۱۰–۱۲ کانتینر بارگیری میکنند، یکی از کلیدیترین عوامل پایداری، ایمنی و حفظ ارزش محموله است.بدون کنترل صحیح، کوچکترین خطا میتواند به سانحههای بزرگ منجر گردد:
سقوط کانتینر به دریا
آسیب به بدنه کشتی یا سازههای اطراف
ایجاد خسارات بزرگ بیمهای
جابهجایی بار و برهم خوردن تعادل کشتی
خطر برای خدمه و تجهیزات روی عرشه
خدمات بازرسی کالاهای وارداتی:
- بازرسی قبل از حمل (PSI) در کشور مبدأ
- کنترل کیفیت، کمیت، بستهبندی، مارکینگ و تطابق با سفارش خرید.
- نمونهبرداری و آزمون
- آزمونهای فیزیکی، شیمیایی، مکانیکی و عملکردی طبق استاندارد های مرجع.
- کنترل اسناد واردات
- فاکتور، پکینگلیست، بارنامه، گواهی مبدأ، COA/COC، تطابق با اینکوترمز .
- صدور گواهی بازرسی (COI/IC)
- موردنیاز بانکها، بیمه و گمرک.
- بازرسی در مقصد
- نظارت بر تخلیه، شمارش، بررسی خسارت و گزارش کسری/عیب.
تخلیه کانتینرهای فلهبر (Bulk Containers Unloading)
تخلیه کانتینر های فلهبر به فرآیند خروج مواد فلهای (پودری، دانهای یا گرانولی) از کانتینر بدون بستهبندی مجزا گفته میشود. این عملیات در بنادر، سیلوها و مراکز لجستیکی با هدف سرعت، ایمنی و کاهش افت محصول انجام میگیرد.
روشهای رایج تخلیه کانتینرهای فله بر:
تخلیه ثقلی (Gravity Discharge)
تخلیه با تجهیزات مکانیکی
تخلیه پنوماتیکی (Pneumatic Unloading)
تیلت یا واژگونسازی کانتینر (Container Tilter)
این روش تخلیه برای اقلام فله ای مانند غلات و خوراک دام،سیمان و مواد معدنی،مواد شیمیایی پودری و گرانولهای پلیمری کاربرد دارد.
بازرسی کالا، بازرسی قبل از حمل،بازرسی در مبدا،بازرسی استاندارد